孔形状と充填条件の連携
孔中央径・テーパーに応じた条件の選択が、充填品質に与える影響を検証。固定条件と形状別条件を、空洞・処理時間・過剰銅の観点で比較します。
TGVの基本構造、材料選定、要求仕様、重点開発課題と試産指標。ガラスコア基板の技術開発方針をご紹介します。
TGV(ガラス貫通孔)は、ガラスに形成した微細孔に導電部を設け、基板の表裏を接続する技術です。ガラスコア基板では、TGVと表面配線・絶縁層を組み合わせ、半導体実装に必要な接続構造をつくります。
低損失、熱膨張の整合性、大面積化への適性は、材料の配合や基板寸法、加工条件によって変わります。採用材料と試験片での確認を基本とします。
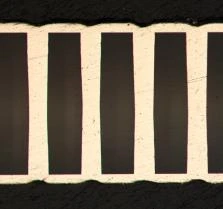
| 比較項目 | 銅充填型 | 孔壁めっき型 |
|---|---|---|
| 導電部 | 孔断面の大部分を銅で構成 | 孔壁に沿う銅膜で構成 |
| 主な管理点 | 内部空洞、充填継ぎ目、過剰銅厚 | 孔中央の最小膜厚、連続性 |
| 設計上の比較 | 抵抗・放熱と熱応力の両立 | 銅量低減と抵抗・電流容量の両立 |
| 後工程 | 平坦化と銅突出の管理 | 開口部と必要な樹脂充填の管理 |
実装用チップ、はんだ接合、封止材を含む製品認定は、基板の工程評価とは別に設定します。
板厚、入口径、出口径、最小径、ピッチを区別します。アスペクト比は原則として「板厚 ÷ 最小孔径」で比較し、入口径を用いる場合は明記します。砂時計形状の孔は、入口だけでは加工難度を判断できません。
| 仕様の分類 | 確認する項目 |
|---|---|
| ガラス・外形 | 組成、板厚、TTV、基板寸法、端部余白、反り |
| TGV形状 | 入口径、出口径、最小径、ピッチ、テーパー、孔壁状態 |
| 配線・積層 | パッド径、線幅・線間隔、絶縁層厚さ、各面の配線層数、総金属層数 |
| 材料特性 | 熱膨張係数、誘電率・誘電正接と測定周波数、転移温度、弾性特性、化学耐性 |
説明用の試験片例です。製品仕様・実測結果ではなく、調達可能性と工程能力を確認して確定します。
孔中央径・テーパーに応じた条件の選択が、充填品質に与える影響を検証。固定条件と形状別条件を、空洞・処理時間・過剰銅の観点で比較します。
初期密着と残留応力を同時に管理し、負荷後の損傷低減を検討。密着、反り、亀裂、抵抗変化を同一試験片で追跡します。
面内分布の偏りを工程履歴に結び付け、ばらつきの低減を検討。中央・周辺の差と独立ロットでの再現性を比較します。
これらは開発課題であり、独創性・特許性・量産性能を既に実証したものではありません。
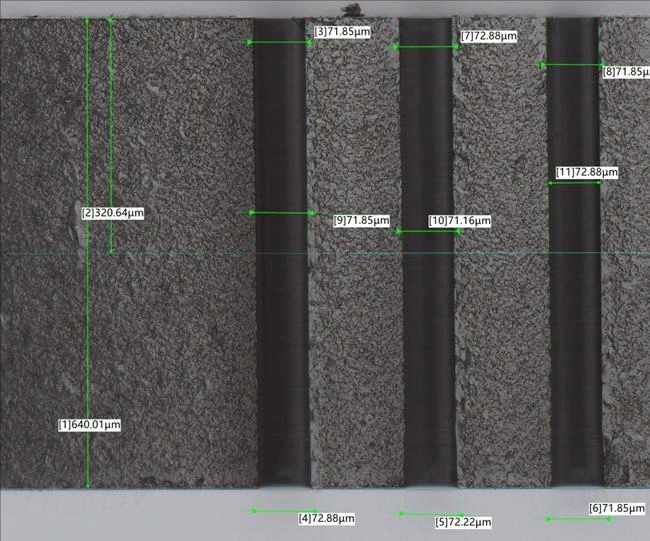
画像は提供技術資料に掲載された参考例です。画像中の寸法・測定値を当社の保証仕様として扱いません。
硝材と孔形状を固定してシード方式またはめっき方式を比較し、主因子を絞って条件範囲を探索します。処理順の無作為化、浴の経時変化、基板ロットの区分によって、条件の効果と時間変化を分離します。
例えば、表面処理とシード条件を各2水準とした4条件を、独立した3基板で繰り返す場合は12基板となります。同一基板内の多数孔は位置分布の評価に使い、独立した製造反復とは数えません。
| 指標 | 定義・扱い |
|---|---|
| 初回合格率 | 再加工前の合格数 ÷ 投入数。再加工後の出荷歩留まりと区別します。 |
| 総合歩留まり | 同じ母集団の最終良品数 ÷ 投入数。孔単位と基板単位を区別します。 |
| 良品原価 | 材料・加工・検査・再加工・廃棄の総額 ÷ 出荷可能良品数。 |
| 工程能力 | 工程安定性と測定能力を確認した後に評価。仕様限界と管理限界を区別します。 |
板厚300 µm、直径50 µmの円柱状銅充填を仮定し、説明用の銅抵抗率を1.68 × 10⁻⁸ Ω·mとすると、R = ρL/Aから約2.57 mΩです。同じ外径で孔壁銅厚5 µmとした場合は約7.13 mΩとなります。
常温の一様導体を仮定した計算値であり、実測値ではありません。実際には銅の物性、くびれ、界面、パッド、温度、周波数の影響が加わります。
説明用に孔ごとの良品確率を99.99%、孔数を10,000、各孔を独立とすると、全孔良品確率は0.9999¹⁰⁰⁰⁰ ≈ 36.8%です。
実績予測ではありません。実製品には共通原因による相関不良があり、基板単位の実測が必要です。
2026年9月14日付の技術付録に記載された参照先です。各社・各著者の成果と当社の開発目標を区別して参照します。
材料評価・技術連携のご相談